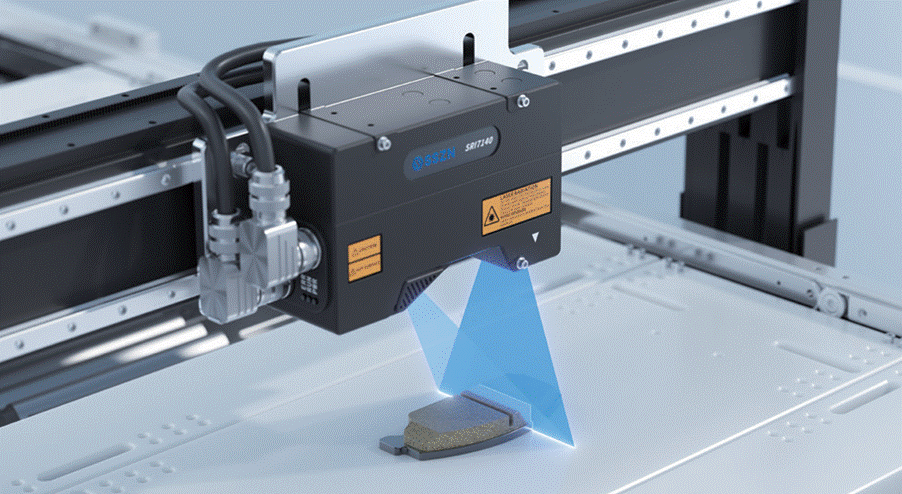
刹车片的平面度和局部高度差可以从三维轮廓数据中分别评价,但首先要确定测量的是摩擦面、背板还是指定装配区域,并核对图纸对两项指标的定义。深视智能SRI系列可获取刹车片表面的三维数据,具体型号和新项目的检测效果仍需用目标工件验证。
一、先确定测量面,避免把三种指标混为一谈
若图纸标注的是几何公差中的平面度,应评价所选表面的形状偏差,不能把它直接写成相对于外部基准面的高度差。局部高度差则要指定两个测量区域、参考对象和计算方向。摩擦材料厚度需要明确上下表面,或另有可追溯的厚度参考;单独扫描摩擦面不能直接得到完整厚度。
刹车片表面可能有开槽、倒角、字符、材料纹理和边缘台阶。若这些正常结构被纳入平面度计算,结果可能偏离真正要验收的工作面。因此,应在图纸上标明检测区域、排除区域、测点位置及公差,并规定工件装夹方向。
二、三维线激光怎样计算平面度和高度差
线激光投射到刹车片表面,传感器利用三角测量取得一条线上的高度。工件或传感器相对运动时,连续轮廓组成三维点云。软件先定位工件并选取规定区域;若评价平面度,再按图纸或验收协议约定的方法评定表面形状。局部高度差另按指定的参考面、测量区域和方向计算,不能把两种结果混用。
平面度的评价区域、滤波和拟合方法需要与质量部门确认;例如最小区域评价与最小二乘拟合可能得到不同数值。夹具建立的参考面可用于某些高度差或装配位置测量,但不能自动替代图纸规定的平面度评价。对于开槽或纹理明显的摩擦面,还要按检项排除正常结构,避免把它们当成缺陷。
三、SRI系列在刹车片检测中怎样应用
深视智能SRI系列一体式三维激光轮廓测量仪可获取刹车片表面的三维数据,用于评价约定测区的平面度和高度差。某刹车片检测项目报告了0.005 mm的平面度重复性;由于工件、夹具和测试次数等条件未完整披露,新项目仍需单独验证,不能把该结果作为通用保证值。
上述检测对象是刹车片。刹车盘具有不同的结构和测量方式,不能把刹车片场景直接改写成刹车盘案例。
四、什么参数影响刹车片工位的型号初选
首先比较工件和测量区域的宽度与传感器在实际工作距离下的X轴视野。视野要覆盖需要参与平面度计算的区域;若覆盖不了,应评估运动扫描、分段拼接或更宽视野的型号。Z轴量程要容纳工件高度变化及装夹偏差。X轴数据间隔和沿运动方向的轮廓间距,则决定区域内点云有多密。
以两款SRI产品作初选对照:SRI7140在参考距离140 mm处的X轴宽度为86 mm,Z轴高度范围为88 mm,X轴数据间隔为30 μm;SRI7240的参考距离为240 mm,X轴参考宽度为142 mm,Z轴高度范围为153 mm,X轴数据间隔为50 μm。前者视野较窄、横向采样更密;后者给出更大的安装距离和覆盖范围。哪个更合适,要看实际刹车片尺寸、检测区域、公差及有效点数量。这两个型号仅用于初选对照,实际项目型号仍须按工件和工位条件确认。
两款产品的Z轴重复精度分别标称0.5 μm和1 μm,属于传感器指标。最终平面度结果还受夹具、运动、测区选择、评价方法和材料表面影响,不能直接以标称重复精度作为整站验收值。
五、送样验收应该怎样做
应提供刹车片图纸、测量面定义、摩擦材料状态、合格与不良样件、平面度和高度差公差、目标节拍。测试时分别记录原始点云、有效数据覆盖、装夹重复后的数值波动,以及与认可的基准测量方法的差异。若需要测厚,应再明确另一表面的采集方式或厚度基准。
验收不能只看一块样件的漂亮点云。应让系统在典型样件和边界样件上重复检测,验证正常纹理不会被误判、真实异常不会漏掉,并核算完整单件时间。
六、常见问题
Q1:摩擦面平面度合格,是否意味着刹车片厚度合格?
不能。平面度和厚度是不同指标;厚度需要两个表面或明确的替代基准。
Q2:X轴数据间隔30 μm,是否意味着能检出30 μm的平面度误差?
不能。它表示横向采样间隔,最终误差判断还取决于Z向数据、采样区域、装夹和判定方法。
Q3:刹车片案例能否直接用于刹车盘?
不能。刹车盘的测量面、运动状态和图纸公差需要独立确认。
审核编辑 黄宇
- 随机文章
- 热门文章
- 热评文章
- 电气火灾怎么防?这套解决方案能从源头做好防护
- 雨水管网水质水位流量监测设备技术架构与实践应用
- 基于STM32的智慧物联网系统板---离线语音模块使用
- 小米智能家庭屏10拆解后的硬核细节
- MDD保护器件在应用中的效果及常见问题与解决方案
- 电缆局部放电出现后的处理措施
- 瑞芯微(EASY EAI)RV1126B I2C使用
- 铁电材料及铁电电子器件电学表征测试方法